
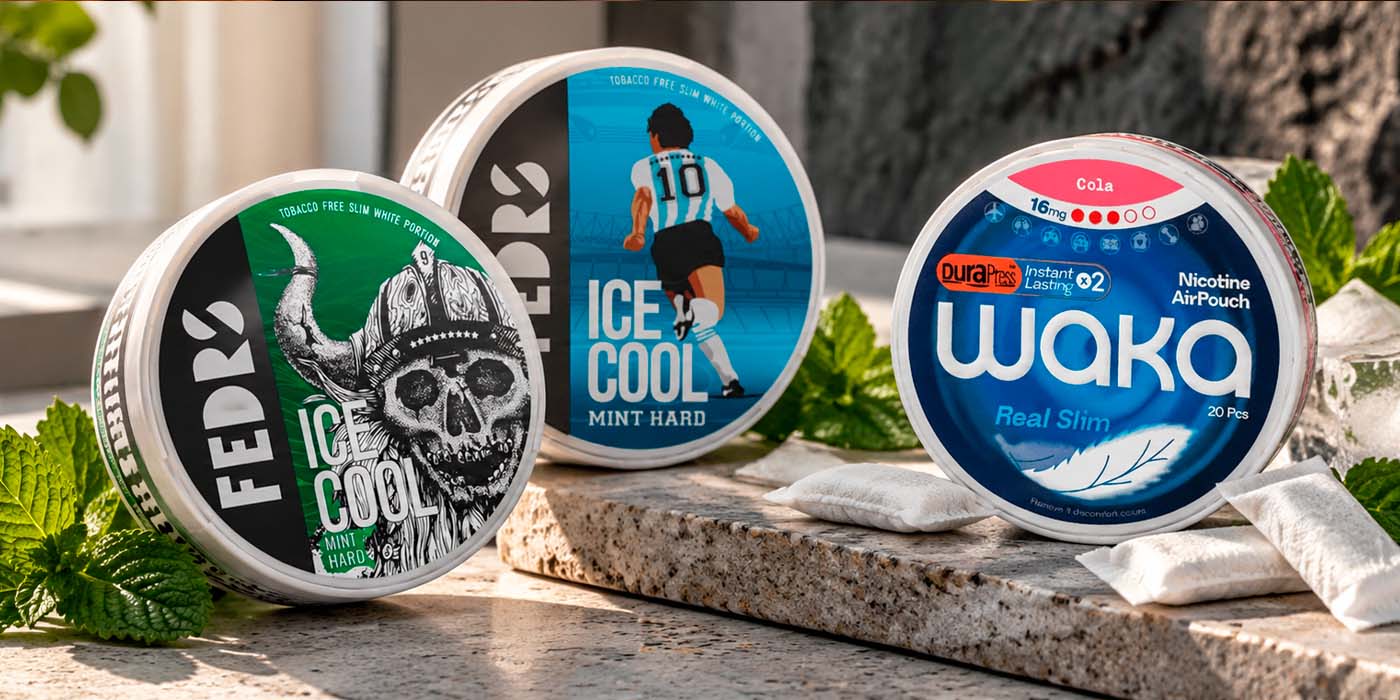
Паучи из одной банки обычно похожи по размеру, но за этой внешней одинаковостью стоит отдельный этап производства. Перед запечатыванием оболочки оборудование отмеряет заданное количество подготовленной смеси для каждой порции. Задача линии состоит в том, чтобы удерживать массу паучей в пределах допуска, установленного для конкретного продукта.
Для покупателя это означает более стабильный формат внутри одной партии. Если дозирование работает ровно, отдельные паучи меньше отличаются по толщине и объему. При этом наполнение не стоит путать с составом, крепостью или влажностью. Это отдельная характеристика производства.
Что проверяют при порционировании
Смесь поступает в систему подачи, а затем в дозатор, настроенный на определенную массу порции. Точные допуски зависят от продукта, оборудования и внутренних стандартов производителя, поэтому одной универсальной цифры для всех паучей нет.

На результат влияет работа всей линии. Если наполнитель поступает неравномерно или меняется его плотность, это может отразиться на порциях. Поэтому в процессе производства обычно следят сразу за несколькими параметрами:
- массой отдельной порции;
- стабильностью подачи смеси из бункера;
- формой и целостностью готового пауча;
- общей массой упаковки после фасовки.
Эти проверки решают разные задачи. Например, вес банки помогает заметить общий недобор или перебор, но по нему нельзя понять, насколько равномерно смесь распределена между отдельными паучами.
Равномерное наполнение не означает, что каждый пакетик должен весить абсолютно одинаково. Важно, чтобы масса оставалась в установленном производителем диапазоне.
Как дозатор отмеряет наполнитель
На автоматической линии подготовленная смесь поступает из бункера в узел дозирования, а затем в оболочку. В зависимости от конструкции оборудования порция может отмеряться по объему, массе или с помощью шнекового механизма. После заполнения материал закрывается и разделяется на отдельные паучи.
Здесь особенно важна стабильная подача. Если наполнитель слеживается или его плотность меняется, одинаковый рабочий цикл дозатора может давать немного разный результат. Поэтому оборудование настраивают под конкретный продукт и периодически проверяют во время выпуска партии.
Как замечают отклонения во время производства
Один из основных способов проверки состоит во взвешивании отдельных порций. В зависимости от линии это делают периодически или с помощью встроенных систем контроля веса. Если средняя масса начинает смещаться или разница между образцами становится заметнее, настройки дозирования проверяют и при необходимости корректируют.

Отдельно могут взвешивать уже готовые банки. При фиксированном количестве паучей такой контроль помогает обнаружить заметный недобор, перебор или ошибку фасовки. Но он не заменяет проверку отдельных порций, поскольку одинаковая общая масса еще не говорит о равномерном распределении наполнителя.
Сам по себе вес готовой банки дает только часть информации. Более полную картину дает сочетание настройки дозатора, промежуточных взвешиваний и проверки готовых паучей.
Почему паучи могут немного отличаться внешне
Даже при точном дозировании паучи не всегда выглядят полностью одинаково. Наполнитель способен немного смещаться внутри оболочки, поэтому один пакетик кажется более плоским, а другой объемным. Такая разница сама по себе еще не говорит об ошибке по массе.
Больше внимания стоит обращать на заметно отличающийся размер, поврежденный шов или выход наполнителя наружу. При этом масса порции ничего не говорит о ее крепости. Это разные характеристики, которые контролируются отдельно.
Что показывает каждый этап контроля
Проверки на разных этапах дополняют друг друга. Настройка дозатора отвечает за исходную величину порции, промежуточное взвешивание помогает заметить изменения в работе линии, а финальный контроль показывает, правильно ли прошла фасовка.
Поэтому одного взвешивания готовой банки недостаточно. Каждый способ позволяет увидеть свой тип отклонения и понять, на каком этапе возникла проблема.
| Этап контроля | Что проверяют | Какое отклонение можно заметить | Практический смысл |
|---|---|---|---|
| Настройка дозатора | Целевую массу порции | Постоянный недобор или перебор | Задает базовый уровень наполнения |
| Промежуточное взвешивание | Массу отдельных паучей | Рост разброса или изменение среднего значения | Показывает стабильность дозирования |
| Контроль формы и шва | Целостность пакетика | Повреждение оболочки и потерю наполнителя | Помогает отличить дефект упаковки от ошибки дозирования |
| Проверка банки | Общую массу и фасовку | Заметный недобор или перебор | Дополняет контроль отдельных порций |
| Серия измерений | Изменение показателей во время выпуска | Постепенный уход от заданных параметров | Помогает вовремя заметить нестабильность линии |
При проверке важен не один отдельный результат, а общая картина. Если средняя масса остается близкой к заданной, но отдельные порции сильно различаются, процесс все равно нельзя считать равномерным.
Поэтому общий вес банки и количество паучей дают только среднее значение. Они не подтверждают, что каждый пакетик наполнен одинаково.

Что это значит для покупателя
Контроль дозирования нужен прежде всего для того, чтобы физический формат продукта оставался стабильным. При ровной работе линии внутри одной партии реже встречаются заметно недозаполненные или переполненные паучи.
Небольшие различия по форме при этом возможны. Наполнитель свободно распределяется внутри оболочки и может смещаться, поэтому оценивать точность дозирования только по внешнему виду пакетика неточно.
Масса порции, размер пауча, количество пакетиков и общий вес банки связаны между собой, но обозначают разные характеристики. Равномерность наполнения начинается с настройки дозатора, а затем проверяется на следующих этапах производства. Именно такой контроль помогает удерживать порции внутри одной партии в заданных пределах.